铝型材06双头切割锯床复合机与穿条设备 高效协同,赋能铝门窗智能制造
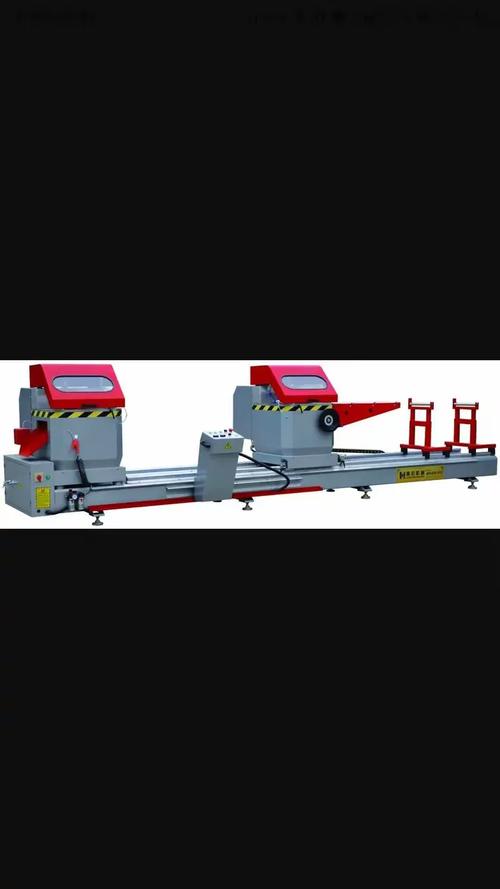
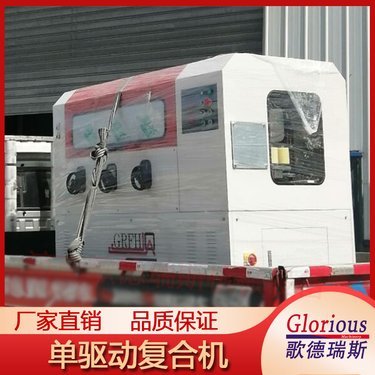
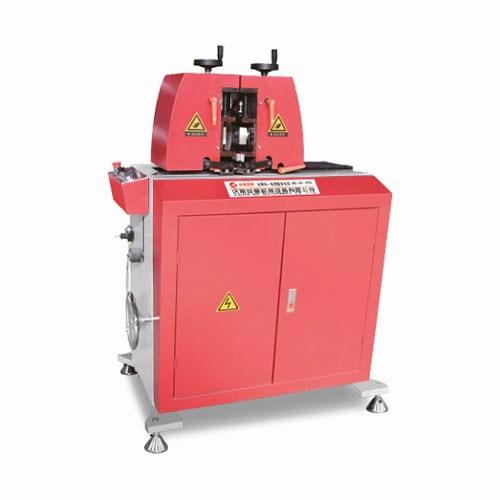
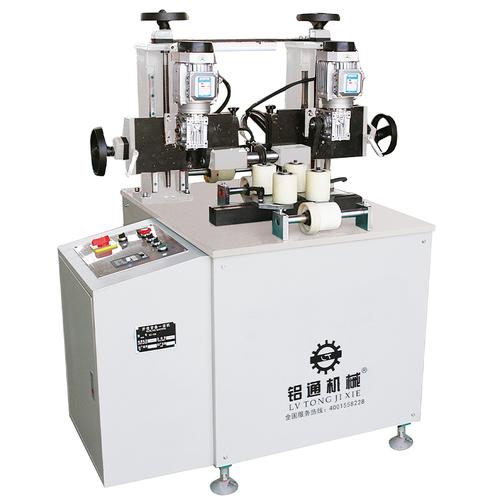
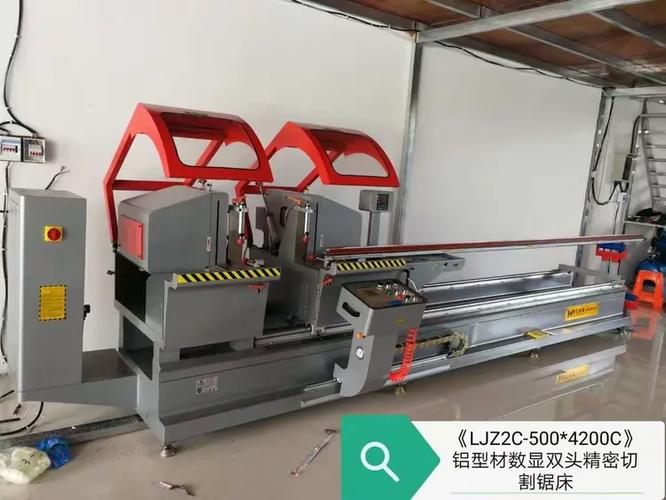
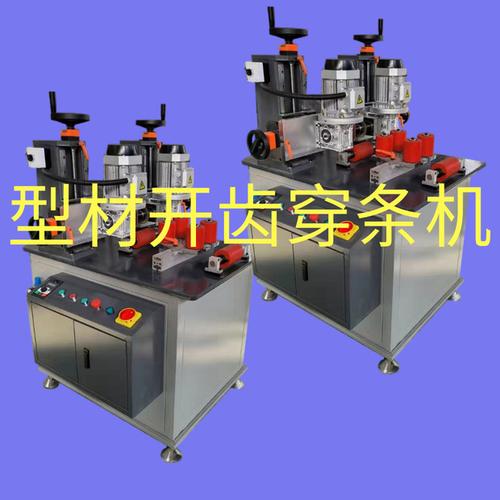
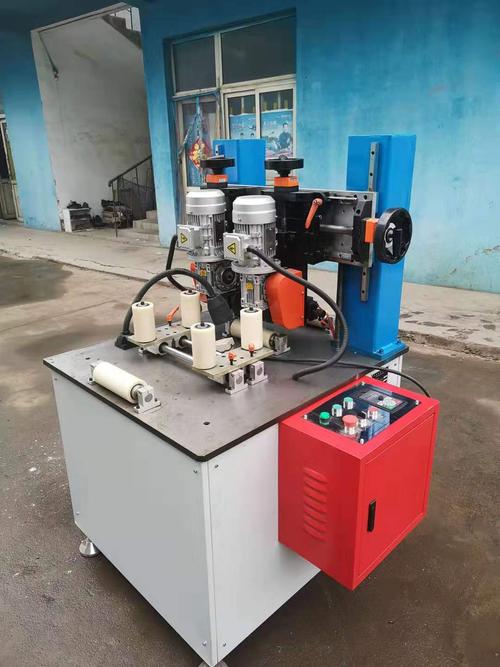
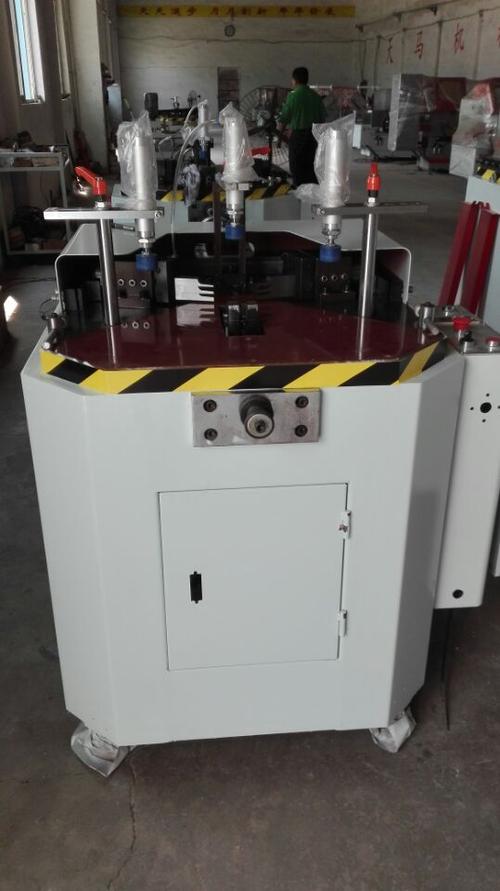
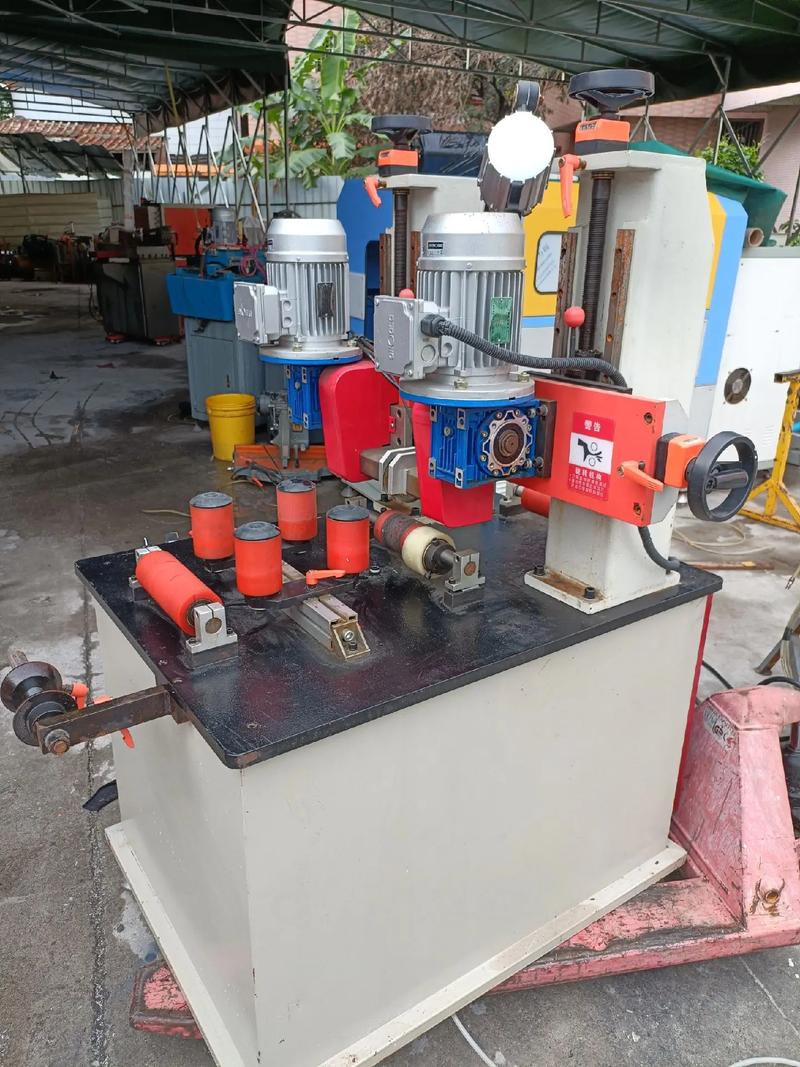
在铝门窗及幕墙制造行业中,铝型材的切割精度与隔热穿条的复合质量直接决定了成品的密封性、结构强度与使用寿命。本文将聚焦两款核心装备——铝型材06双头切割锯床复合机与铝型材穿条设备,解析其技术特点与协同价值,为产线升级提供参考。\n\n## 一、铝型材06双头切割锯床复合机:精准切割的基石\n\n06双头切割锯床复合机是铝型材加工的首道关键工序设备,其名称中的“06”通常指代适配型材宽度或设备型号系列(常见为60-65系列),主要功能是在同一台设备上完成型材两端的同时定长切割与45°角切角,实现一次装夹、双头同步加工。\n\n核心优势包括:\n1. 高精度同步切割 —— 两端锯头由同一伺服系统或机械同步驱动, guaranteeing 切割长度一致性,角度公差可控制在±0.1°以内,为后续组角提供精度保障。\n2. 复合工艺集成 —— “复合机”特性支持多种切割模式(90°定长、45°角切、中梃切割),部分机型可加装钻铣模块,实现切割、冲孔、铣槽一体化,减少二次搬运与定位误差。\n3. 高效稳定 —— 采用专用硬质合金锯片与自动送料系统,单次切割循环时间短,配合数控定位,日均产能较传统单头锯提升50%以上。\n\n## 二、铝型材穿条设备:隔热性能的保障者\n\n断桥铝型材的隔热核心在于“穿条”——将尼龙隔热条嵌入铝型材的隔热槽口,并通过滚压使其与铝材紧密咬合。穿条设备正是完成这一工艺的自动化生产线,通常包含开齿、穿条、滚压三大工序:\n\n1. 开齿工序:通过硬质合金齿刀在铝型材槽口内壁加工出齿纹,增强铝材与隔热条的机械咬合力,防止位移。\n2. 穿条工序:将尼龙隔热条(常见PA66+GF25)导引穿入侧槽,自动保持适当张力,确保条体顺直、无扭曲。\n3. 滚压工序:多组滚压轮将铝型材槽口边缘向内挤压,使铝材与隔热条形成三点咬合,达到规定的剪切强度与抗拉强度。\n\n现代穿条设备的关键参数包括: 适应型材高度范围、穿条速度(通常10-30m/min可调)、滚压压力闭环控制、以及断桥宽度与高度的在线监测,确保批次一致性。\n\n## ¡¢协同产线价值与应用场景\n\n将06双头切割锯床复合机与穿条设备在产线中合理衔接,形成“切割—穿条—复检”的连续作业流,可显著提升断桥铝门窗加工效率:\n\n- 切割精度决定穿条质量:双头锯稳定的长度与端面垂直度,使型材槽口通过送料机构能顺利对位穿越条; 角度切割无需二次修整,减少铝屑污染穿条轨道。\n- 节拍匹配提升产能:一般高层断桥窗项目中,型钢切割每班(8h)可完成约1200-1600件,穿条设备与之节拍相近,配置两台切割机对应一台穿条机即可形成经济型连线。\n- 常见应用:内开内倒窗、提升推拉门、阳光房及幕墙隔热型材加工,尤其是需长时间保持隔热性能的严寒、夏热冬冷地区项目。\n\n## 四、选型与运维建议\n\n1. 关注兼容性:选购06双头锯时,明确最大切割截面尺寸(如宽120mm,高200mm)是否能覆盖穿条设备适配套仅0的内隔热型材规格(一般由隔热条型号决定),避免设备间适配性出现短板。\n2. 自动化衔接优化:可在两设备之间增加中央输送装置与数控仓储系统,减少周转时间。\n3. 维护与校准:- 双头锯的锯片需周期ф定制保养(视物均匀磨损);一周一次。,- 调整∅活配合检测的完成适切传动置平稳、密各关处的首合比。,使其匹配定期维护间隔与成本与成型合规、定长度、深度可靠确定��刀选用耐用,\\n\
最新产品